Artykuł sponsorowany
Co w projekcie Coner decyduje, czy flakon, pierścień i nasadka dobrze współpracują
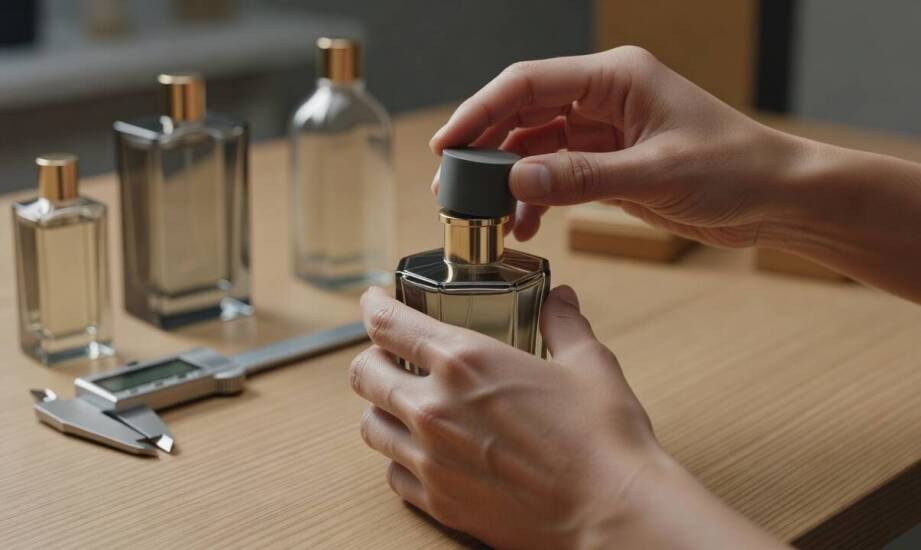
Projektowanie opakowań perfumeryjnych wymaga precyzyjnego zestrojenia wielu składowych, które ostatecznie decydują o rynkowym sukcesie kosmetyku. Kiedy na stół trafia brief od marki beauty, inżynierowie i projektanci stają przed wielowymiarowym wyzwaniem. Jeden z pozoru prosty detal z tworzywa sztucznego musi idealnie współpracować z szyjką flakonu, ozdobnym pierścieniem oraz ogólną wizją estetyczną. Niedopasowanie na etapie wczesnych prototypów rodzi poważne konsekwencje dla całego harmonogramu. Prowadzi to do kosztownych opóźnień w produkcji seryjnej, wymusza niechciane kompromisy w projekcie graficznym i ostatecznie psuje spójność nowej linii zapachowej. Każdy element układu wymaga więc rygorystycznej analizy pod kątem wymiarów, tolerancji oraz fizycznego zachowania materiału.
Przeczytaj również: Sterowniki do silników krokowych: porównanie różnych modeli i technologii
Geometria nasadki a stabilność osadzenia na flakonie
Z technicznego punktu widzenia o prawidłowym montażu decydują konkretne parametry przestrzenne wtryskiwanych elementów. Głębokość wejścia nasadki określa bezpośredni zasięg nałożenia detalu na szyjkę flakonu oraz gwarantuje bezpieczny, precyzyjny docisk do wewnętrznej uszczelki atomizera. Zbyt płytkie osadzenie z reguły skutkuje niepożądanym luzem, co stwarza ryzyko zsunięcia się zamknięcia w transporcie. Nadmierna głębokość generuje z kolei zbyt duże opory tarcia, blokując mechanizmy podczas zautomatyzowanego montażu na szybkich liniach rozlewniczych.
Przeczytaj również: Ploter poleasingowy jako rozwiązanie dla firm reklamowych: co warto wiedzieć?
Kolejnym kluczowym aspektem mechanicznym jest płynne prowadzenie komponentu podczas zamykania. Zależy ono od odpowiednio wyprofilowanego kąta stożkowego wewnętrznej ścianki oraz restrykcyjnie przestrzeganej tolerancji średnicy otworu. W przypadku standardu FEA 15, popularnego na globalnym rynku perfumeryjnym, margines błędu waha się na poziomie zaledwie kilku dziesiątych milimetra. Zapewnienie tak wysokiej powtarzalności wymaga doskonałego opanowania technologii formowania wtryskowego wyselekcjonowanych tworzyw.
Przeczytaj również: Dlaczego warto zainwestować w maszynki do siania trawy?
W testach z rzeczywistymi szkłami często wykorzystuje się wzorcowe geometrie, by przeanalizować zachowanie układu w kontrolowanych warunkach. Znany w badaniach branżowych model coner, dedykowany właśnie pod szyjki FEA 15, stanowi rzetelny punkt wyjścia do analizy strefy docisku oraz promienia zaokrąglenia dna. W prawidłowo skalibrowanym procesie produkcyjnym odpowiednio ukształtowany profil równomiernie otula szkło o nominalnej średnicy. Taki wynik można osiągnąć wyłącznie w sytuacji, gdy huta dostarczająca butelki rygorystycznie trzyma się wyznaczonych okien tolerancji produkcyjnej.
Rola pierścienia i twardość tworzywa w testach pasowania
Odbiór wizualny oraz mechanika funkcjonowania opakowania opierają się także na harmonii detali pośrednich. Pierścień otaczający atomizer rzadko występuje wyłącznie w roli estetycznej obudowy. W rzeczywistości wpływa on bezpośrednio na strefę styku pomiędzy nasadką a szkłem flakonu, maskuje szczeliny montażowe i płynnie domyka zewnętrzną linię całego projektu. Niewłaściwie dobrana wysokość lub grubość tego komponentu potrafi całkowicie zaburzyć proporcje bryły, nawet jeśli sam zatrzask mechaniczny funkcjonuje bez zarzutu.
Długofalowa trwałość i niezawodność systemu zależą mocno od specyfikacji użytego polimeru. Projektując i wytwarzając formy wtryskowe jako Politech, wiemy z codziennej praktyki produkcyjnej, że surowiec musi zachować początkową sztywność i sprężystość długo po zakończeniu inwazyjnych procesów zdobniczych. Doceniany w tej gałęzi przemysłu Surlyn, oparty na zaawansowanych wiązaniach jonowych z cynkiem i sodem, gwarantuje wysoką twardość struktury przy jednoczesnej odporności na ścieranie powierzchni. Polipropylen (PP) charakteryzuje się dla odmiany większą elastycznością, co znacząco ułatwia odformowanie detali posiadających skomplikowane podcięcia technologiczne.
Zrozumienie właściwości poszczególnych materiałów okazuje się niezwykle istotne podczas nakładania powłok dekoracyjnych. Kiedy detal trafia do komory metalizacji próżniowej, osadzająca się tam cienka warstwa bezbłędnie odwzorowuje mikroskopijną strukturę podłoża. Brak wystarczającej twardości rdzenia wtryskowego prowadzi najczęściej do powstawania drobnych deformacji. Odkształcenia te, choć trudne do wychwycenia na pierwszy rzut oka, w mocnym świetle ekspozycji sklepowej zdradzają obniżoną jakość produktu.
Fizyczne testy montażowe, realizowane cyklicznie z użyciem docelowych pierścieni, najszybciej demaskują usterki pasowania. Do najpowszechniejszych problemów uwidaczniających się w próbnej eksploatacji należą:
- zauważalne przekoszenie zamknięcia względem głównej osi pionowej butelki,
- powstawanie asymetrycznych prześwitów w dolnej strefie styku,
- brak pożądanego, dźwiękowego kliknięcia przy domykaniu elementu,
- nadmierny luz boczny, całkowicie uniemożliwiający stabilizację nasadki.
Nawet pozornie nieznaczne odchylenia w przekroju samej szyjki, osiągające wartości 0,2–0,5 milimetra, wprowadzają krytyczny opór w głowicach maszyn napełniających lub osłabiają kluczową barierę ochronną cieczy.
W nowoczesnych rozwiązaniach perfumeryjnych pożądane dopasowanie nie wynika z perfekcyjnego wykonania jednego, wyizolowanego komponentu. Prawidłowe funkcjonowanie produktu wymaga bezwzględnej zgodności przestrzennej kompletnego układu. Wymiarowa powtarzalność szklanej szyjki, stabilny pierścień wyrównujący oraz bezbłędnie policzone tolerancje nasadki budują bezpieczny, spójny system. Prawdziwym zwieńczeniem prac inżynieryjnych pozostaje utrzymanie tych parametrów po aplikacji lakierów UV czy cienkich powłok metalicznych. Rezygnacja ze sprawdzenia spasowania docelowych surowców stanowi ryzyko nieakceptowalne dla poważnych marek. Tylko rzetelna weryfikacja prototypów we wczesnej fazie wdrożenia tworzy solidny fundament dla wielkoseryjnej produkcji premium.
Kategorie artykułów
Polecane artykuły

Jak palety euro używane wspierają zrównoważony rozwój?
Czy wolumetryczny lifting twarzy jest odpowiedni dla każdego typu skóry?

Jak frezowanie CNC wpływa na precyzję obróbki mechanicznej?
